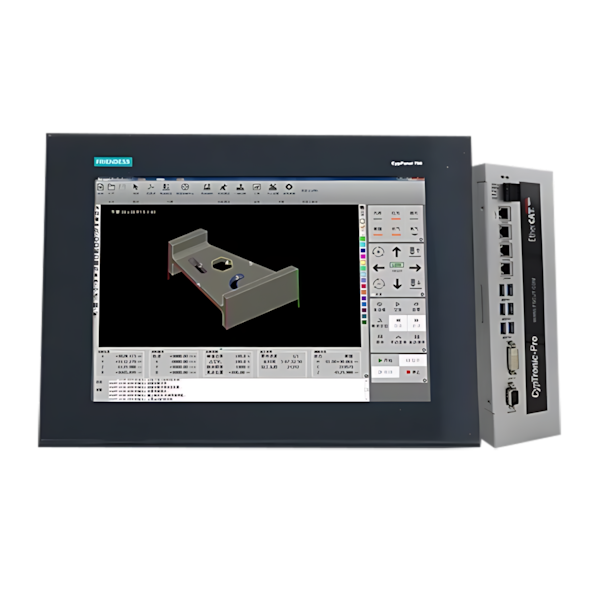
Bölüm 1: Üst Segment Boru İşleme Mühendisliği ve EtherCAT Veri Yolu Gücü
Yüksek hızlı boru ve profil kesim otomasyonları, doğrusal eksenlerden ziyade rotasyonel eksenlerin anlık atalet değişimlerini ve merkezkaç kuvvetlerini sönümleyebilme kabiliyetine ihtiyaç duyar. Klasik analog veya pulse/direction tabanlı eski nesil kontrolörler, yüksek devirlerde (120-150 dev/dk) dönen ağır çelik boruların merkez kaçıklıklarını hesaplayamaz ve servo sürücülerle milisaniyelik bir veri köprüsü kuramaz. Friendess mühendisleri, bu donanımsal tıkanıklığı kalıcı olarak aşmak ve endüstriye yeni bir hız standardı getirmek amacıyla tamamen FSCUT5000B Otobüs Tabanlı (Bus-Based) kontrol mimarisini geliştirmiştir.
Sistem, elektrik panosunda yer alan tüm servo sürücüler, otomatik besleme magazinleri ve pnömatik basınç manifoldları ile gerçek zamanlı (real-time) EtherCAT protokolü üzerinden haberleşir. FSCUT5000B’nin sunduğu 250 mikrosaniyeye kadar düşebilen ultra hızlı sinyal çevrim süresi, motor sürücülerinin anlık tork geri bildirimlerini ve enkoder verilerini kayıpsız işler. Bu sayede, kare, dikdörtgen veya özel oval profiller yüksek ivmelerle kesilirken, köşelerdeki mekanik sarsıntı ve kasılmalar dijital olarak kompanze edilir. Panodaki yüksek güçlü bileşenlerin yarattığı gürültüler (EMI) sisteme sızamaz ve ENUM LAZER güvencesiyle devreye alınan sistemlerde uzun vardiyalar boyunca sıfır eksen kayması garantisi sağlanır.
Bölüm 2: Çoklu Ayna (Multi-Chuck) Kinematiği ve Sıfır Fire (Zero-Tailing) Teknolojisi
Boru imalat sanayisinde işletmelerin en büyük finansal kaybı, kesim sonunda arka aynanın kesme kafasına çarpma riski nedeniyle fırlatıp atmak zorunda kaldığı 200-300 mm uzunluğundaki hurda boru kuyruklarıdır (tailing waste). FSCUT5000B kontrol sistemi, sahip olduğu gelişmiş çoklu ayna senkronizasyon makroları sayesinde 3-Ayna veya 4-Ayna (Multi-Chuck) altyapısını donanımsal olarak kusursuzca destekler ve fason imalat hatlarında Sıfır Fire (Zero-Tailing) dönemini başlatır.
Kesim işlemi borunun son hatlarına ulaştığında, FSCUT5000B kartının kapalı döngü servo mimarisi aynalar arası otonom bir "Handover (Devir Teslim)" döngüsü başlatır. Ön ayna boruyu sıkıca kavrarken orta ayna pnömatik olarak gevşer ve aradan çekilir; arka ayna ise boruyu doğrudan lazer optik odak noktasının tam altına kadar milimetrik olarak sürer. Aynaların dönüş hızları, birbirlerine olan mesafeleri ve sıkıştırma tork limitleri (clamping torque) dijital otobüs hattı üzerinden nanosaniyeler içinde dengelenir. Pahalı paslanmaz çelik, pirinç veya alüminyum borularda ham malzeme firesini sıfıra indiren bu teknoloji, endüstriyel üreticilerin hammadde giderlerini radikal bir biçimde aşağı çeker.
Bölüm 3: TubePro ve TubesT 3D Yazılım Sinerjisi ve Profil Burulma Kompanzasyonları
FSCUT5000B donanımının arkasındaki asıl yazılımsal zeka, Friendess ekosisteminin profesyonel profil işleme programları olan TubePro (Hareket Arayüzü Yazılımı) ve TubesT (3D CAM Platformu) ile tam bir senkronizasyon içinde çalışmasıdır. TubesT 3D yazılımı, harici CAD programlarından gelen kompleks yapı konstrüksiyon çizimlerini (STEP, IGES formatları) doğrudan içeri aktararak, iki veya daha fazla profilin birbirine geçeceği karmaşık kurt ağzı ve açılı yiv hatlarını otonom olarak simüle eder.
- Dinamik Profil Kenar Bulma (Profile Center Seeking): Çelik fabrikalarından gelen ham profiller hiçbir zaman tam doğrusal değildir; boruların gövdesinde kronik yay bükülmeleri veya eksenel burulmalar (twist) mevcuttur. FSCUT5000B, kesme kafasındaki kapasitif sensörü kullanarak kesime başlamadan önce borunun 4 yüzeyini dijital olarak tarar. Borunun geometrik ağırlık merkezini gerçek zamanlı hesaplayarak kesim yörüngesini borunun eğriliğine göre mikro saniyeler içinde büker ve adapte eder.
- Köşe Güç Modülasyonu: Kare ve dikdörtgen boruların 90 derecelik keskin köşelerinden geçerken mekanik yavaşlamadan ötürü ısı köşede birikir. Sistem, köşe açısına yaklaşıldığında rezonatörün PWM görev döngüsünü (duty cycle) ve frekansını hızla senkronize kısarak köşelerin aşırı erimesini veya sacın arkasının yanmasını (burn-through) kesin olarak önler.
Bölüm 4: Kapasitif THC Denetimi, BCS100 Entegrasyonu ve Elektrostatik Mesafe Sabitleme
Boru kesim esnasında profilin eksenel dönüş hızı çok yüksek olduğundan, kesme kafasındaki bakır nozul ile metal levha arasındaki mesafenin bir mikron dahi şaşmaması optik odak kararlılığı açısından kritiktir. FSCUT5000B, ağ uyumlu standalone yükseklik takip ünitesi olan BCS100 EtherCAT sürümü ile doğrudan ağ hattı üzerinden haberleşir. Sinyal yörüngesindeki kapasitans değeri şu elektrostatik formülle anlık denetlenir:
C = ε · (A / d)
Formüldeki C kapasitans değerini, ε havanın dielektrik katsayısını, A bakır nozulun yüzey alanını ve d ise nozul ile dönen profil arasındaki anlık mesafeyi temsil eder. Profilin dönüşü sırasında meydana gelen mikron düzeyindeki oval kaçıklıklar veya bel vermeler mesafeyi (d) daralttığı an okunan kapasitans (C) yükselir. BCS100 EtherCAT modülü bu elektrostatik dalgalanmayı nanosaniyeler içinde işleyerek Z ekseni servo motoruna anlık tork komutları üretir. ENUM LAZER optik otomasyon ekipleri, seramik halkaların frekans kalibrasyonlarını sabitleyerek yüksek devirlerde bile kafanın profile çarpmasını veya "Tip Touch" alarmları vermesini kesin olarak engeller.
Bölüm 5: Pano İçi Elektriksel Standartlar, İzolasyon ve SIL3 Donanımsal Güvenlik Çevrimleri
Aynaların yüksek torklarla ivmelendiği ve servo krikoların (follow-up supports) sürekli hareket ettiği profil kesim panoları, parazit yönetimi açısından en disiplinli olunması gereken otomasyon alanlarıdır. Sürücülerin şebekeye yaydığı elektromanyetik parazitler (EMI), dijital veri yoluna sızarsa sistemde anlık senkronizasyon kopmalarına veya "Following Error Threshold" (Eksen Takip Limit Aşımı) arızalarına yol açar.
Diferansiyel Kablolama ve Yıldız Topraklama: FSCUT5000B veri hattında kullanılan tüm EtherCAT Cat6e kabloları çift ekranlı (SF/UTP) olmalı ve motorların güç kablolarından tamamen yalıtılmış ayrı kanallardan çekilmelidir. Kablo ekran örgüleri, pano içindeki izole bakır yıldız topraklama barasına tek noktadan sıkıca bağlanmalıdır. Kartın 24V DC lojik beslemesi, pnömatik valflerin röle parazitlerinden etkilenmemesi için izole bir SMPS güç kaynağından çekilmelidir.
Emniyet tarafında ise sistem, uluslararası ağır sanayi standartlarına tam uyumlu Performance Level e (PL-e) / SIL3 donanımsal güvenlik hattına (Safety Interlocking) sahiptir. Panodaki chiller akış alarm röleleri, acil stop devreleri, gaz basınç switchleri ve magazin ışık perdeleri bu donanımsal emniyet halkasına serice bağlanır. Herhangi bir pnömatik basınç düşüşünde veya aynanın boruyu kaçırması durumunda, yazılımdan bağımsız olarak donanımsal emniyet röleleri rezonatörün ateşleme kapısını (gate sinyalini) nanosaniyeler içinde keserek optik kafanın mekanik olarak parçalanmasını önler.
Bölüm 6: Hatalı Proseslerin Çıktısı: Metal Lazer Kesim Cürufu (Slag) Yönetimi ve Geri Dönüşüm Vizyonumuz
Boru ve profil kesim süreçlerinde, aynaların dönüş senkronizasyonunun milisaniyelik sapmaya uğraması, odak noktasının (focus) yanlış kurgulanması veya kesim gazı (Oksijen/Azot) basınç dengesizliği, lazer ışınının metali kusursuz buharlaştırmasını engeller. Eriyerek yarı akışkan çamur kıvamına gelen yüksek karbonlu metal alaşımları, borunun iç yüzeyine ve makine yataklarındaki ızgaraların üzerine sarkıtlar halinde akarak donar. Ağır sanayide bu sert, oksitli ve temizlenmesi son derece zahmetli olan atıklara metal lazer kesim makinesinin cürufu (lazer slag) adı verilir. Boru iç yüzeyine yapışan cüruflar parça kalitesini düşürürken, makine şasisine dolan cüruflar duman emiş sistemlerini tıkar ve mekanik kilitlenmeleri tetikler.
ENUM LAZER, yeşil sanayi ve sürdürülebilir imalat vizyonu doğruttusunda, endüstriyel tesisler için büyük bir işletme yükü olan bu saf lazer kesim cüruflarını hammaddeye dönüştüren devasa bir geri dönüşüm tesisi işletmektedir. Fabrikalardan (çürük hurda veya genel parça atığı olarak değil, doğrudan lazer tezgahlarından çıkan saf cüruf formunda) topladığımız bu yoğun kütleleri mekanik ayrıştırma süreçlerine tabi tutuyoruz:
- Mekanik Kırma Aşaması (Crushing Stage): Izgaralardan toplanan nitelikli cüruf blokları, yüksek kırma torkuna sahip endüstriyel mekanik slag kırma makinalarımızdan geçirilerek mikronize boyutlardaki granüllere indirgenir.
- Manyetik Ayrıştırma ve Eleme (Screening Loops): Kırılan cüruf tozları, yüksek gauss çekim gücüne sahip neodyum manyetik separatör bantlar ve titreşimli elek filtrelerinden geçirilerek içindeki saf demir-çelik molekülleri, karbonlu oksit çamurlarından %99 saflıkla arındırılır.
- Döngüsel Ekonomi Hammaddesi: Elde ettiğimiz bu yüksek yoğunluklu sekonder metal granüllerini, demir-çelik dökümhaneleri ve metalürji sektörü için değerli bir hammadde haline getirerek döngüsel ekonomiye kazandırıyoruz. Bu sayede, kötü işletme parametrelerinden açığa çıkan bir sanayi atığını, çevre dostu ve finansal değere sahip bir hammadde girdisine dönüştürüyoruz.
Bölüm 7: ENUM LAZER 7/24 Kesintisiz Mobil Otomasyon Servisi ve Elektronik Revizyon Ağı
Büyük ölçekli profil işleme merkezlerinde veya tersanelerde, kontrol sisteminin arızalanması veya bir PLC parametre tablosunun bozulması nedeniyle makinenin durması, tüm tedarik ve sevkiyat planlamasının saniyeler içinde felç olmasına neden olur. ENUM LAZER, bu kritik finansal riskleri ortadan kaldırmak amacıyla Türkiye genelinde 7/24 kesintisiz mobil otomasyon servis ağını yürütmektedir. Tam donanımlı diagnostik cihazlarına sahip uzman elektronik mühendislerimiz, sahada kart revizyonları, sürücü kazanç (tuning) ayarları ve plc kod güncellemeleri gerçekleştirmektedir.
Geleceğin endüstrisi, bulut tabanlı uzaktan arıza tahmin sistemleri (Predictive Maintenance) ve yapay zeka destekli nesting entegrasyonları üzerinde yükselmektedir. ENUM LAZER olarak, makinalarınızın kontrol sistemlerini dijital çağın gereksinimlerine göre modernize ediyor; web sitemiz üzerinden sunduğumuz resmi kullanım kılavuzları, pano şemaları ve hata kütüphaneleri ile operatörlerinizin teknik seviyesini en üst düzeye çıkarıyoruz. ENUM LAZER otomasyon çözümleriyle makineniz her zaman tam kararında, en yüksek hızda ve maksimum verimlilikte çalışır.