Boru lazer kesim makinesinde bir boruyu kurtağzı (kuş ağzı) şeklinde kesip diğer boruya oturttuğunuzda aradaki boşluğu gördüyseniz, bu sorunu yaşayan tek kişi değilsiniz. Özellikle bevel (eğimli kesim) başlığı olmayan 3 eksen makinelerde bu şikâyet çok sık karşımıza çıkıyor. Parçalar ilk bakışta birbirine değiyor gibi görünür. Ancak köşelere yaklaştığınızda çoğu zaman tam et kalınlığı kadar bir aralık fark edersiniz. Sonuçta kaynakçı bu aralığı dolgu teliyle kapatmaya çalışır, olmazsa parça hurdaya gider.
Bu yazıda boşluğun neden oluştuğunu anlatıyoruz. Ardından bevel başlığı olmadan bu boşluğu nasıl yöneteceğinizi gösteriyoruz. Son olarak TubePro yazılımında hangi ayarı yapmanız gerektiğini adım adım açıklıyoruz.
Kurtağzı Kesim Nedir?
Kurtağzı, bir borunun ucunu başka bir borunun dış yüzeyine tam oturacak şekilde eğrisel biçimde kesmek demektir. Metal konstrüksiyonda, korkuluk, çelik çatı, makine şasesi, egzoz ve mobilya imalatında sık kullanırız. Teknik literatürde bu kesime “tube coping”, “fish mouth” ya da “saddle cut” da denir.
Eskiden ustalar bu kesimi elle çizdikleri şablonlarla ve gaz kesimle yapardı. Bugün boru lazer makineleri aynı işi saniyeler içinde ve milimetrik hassasiyetle bitiriyor. Yine de hassas kesim ile tam oturan kesim aynı şey değildir. Bu farkı anlamak için geometriye bakmak gerekiyor.
Boşluk Neden Oluşuyor?

Önce olayı doğru tanımlayalım. 3 eksen bir boru lazer makinesinde kesim başlığı sabit bir doğrultuda çalışır. Işın her zaman borunun eksenine dik, yani yarıçap yönünde gelir. Boru dönerken ve ileri geri hareket ederken lazer, kesim yüzeyini bu radyal doğrultuda açar.
Karşı borunun yüzeyi ise silindiriktir. Dolayısıyla yüzeyin eğimi her noktada farklıdır. Şöyle düşünebilirsiniz:
- Dik T bağlantıda, branş borusunun (kesilen borunun) üst ve alt noktalarında karşı borunun yüzeyi lazer ışınına dik davranır. Bu bölgede iki yüzey birbirine çok yakın oturur ve boşluk yok denecek kadar azdır.
- Ana borunun kıvrılmaya başladığı yan bölgelerde ise karşı yüzey dikleşir. Işın hâlâ radyal gittiği için kesim yüzeyi ile karşı yüzey arasında bir açı oluşur.
Bu açının sonucu net: Dış yüzeydeki kesim çizgisini karşı boruya tam oturtursanız, iç yüzeyde et kalınlığı kadar bir aralık kalır. Tersine iç yüzeyi oturtursanız, bu kez dışta aralık doğar. Boşluk en çok yüzeyin en dik olduğu yan bölgelerde büyür ve teorik olarak et kalınlığına kadar çıkar.
Yani bu boşluk bir makine hatası ya da kalibrasyon sorunu değildir. Düz bir ışının eğri bir yüzeye farklı açılardan çarpması bu sonucu doğurur. Bunu bilmek önemli, çünkü makineyi tekrar tekrar kalibre etmek sorunu çözmez.
5 Eksen Bevel Başlık Bunu Nasıl Çözer?
Bevel yeteneği olan 5 eksen başlık, kesim sırasında eğilir ve ışını karşı borunun yüzey normaline göre yönlendirir. Böylece kesim kenarı karşı yüzeye paralel olur ve yüzeye tam temas eder. Üstelik aynı işlemde kaynak ağzını da açabilir.
Elinizde böyle bir makine yoksa aynı sonucu birebir elde edemezsiniz. Fakat yazılım tarafında doğru bir telafi yaparsanız boşluğu kabul edilebilir ve kaynağa uygun bir seviyeye indirebilirsiniz.
Bevel Olmadan Çözüm: Kesim Çizgisinin Konumunu Seçmek
Bevel başlığı olmayan makinede boşluğu sıfırlayamayız. Buna karşılık boşluğun nerede kalacağını biz seçebiliriz. Bunun için üç yaklaşım var.
1. Dış yüzey referanslı kesim
Bu yöntemde yazılım kesim profilini borunun dış yüzeyine göre hesaplar. Dış kenar karşı boruya temas eder, aralık ise iç kenarda kalır. Görünüm temiz olur. Ancak aralık içeride kaldığı için kaynak nüfuziyeti ve kök paso açısından sorun çıkarabilir. Bu nedenle sızdırmazlık isteyen borularda bu yöntemi önermeyiz.
2. İç yüzey referanslı kesim
Bu yöntemde profil iç yüzeye göre çıkar. İç kenar karşı boruya temas eder, dışta ise V şeklinde bir aralık oluşur. Bu aralık zaten kaynak ağzı görevi görür. Dolayısıyla birçok atölye için en pratik seçenek budur, çünkü boşluk kaynakla dolacak yerde, yani dışta kalır.
3. Orta et referanslı kesim
Bu yöntemde profil et kalınlığının yarısına göre çıkar. Aralık iç ve dışa yarı yarıya dağılır. Hata payı iki tarafa bölündüğü için özellikle ince cidarlı borularda iyi sonuç verir.
Hangi yöntemi seçeceğiniz işin kaynak prosedürüne, borunun taşıyıcı ya da dekoratif olmasına ve et kalınlığına bağlıdır. Örneğin 2 mm altındaki et kalınlıklarında fark zaten küçüktür. Buna karşılık 4 mm ve üzerinde bu seçim ciddi önem kazanır.
TubePro’da Et Kalınlığı Telafisi Nasıl Yapılır?
Şimdi makalenin asıl konusuna geliyoruz. TubePro yazılımında kurtağzı kesimini hazırlarken boşluk telafisini et kalınlığıyla ilişkili bir parametre üzerinden yönetirsiniz. Adımlar şöyle:
Adım 1: Boruyu ve parçayı tanımlayın. Öncelikle yeni bir parça oluşturun. Ardından boru tipini (yuvarlak, kare, dikdörtgen) seçin ve dış çapı ile et kalınlığını doğru girin. Et kalınlığı burada kritik rol oynar, çünkü yanlış değer yanlış telafi üretir.
Adım 2: Kurtağzı (coping) kesimini tanımlayın. Bu aşamada karşı borunun çapını, bağlantı açısını ve ofsetini girin. Dik bir T bağlantıda açı 90 derecedir. Eğimli bağlantılarda ise açıyı doğru girmeniz gerekir, aksi hâlde kesim şekli yanlış çıkar.
Adım 3: Weld Kerf telafi seçeneğini açın.
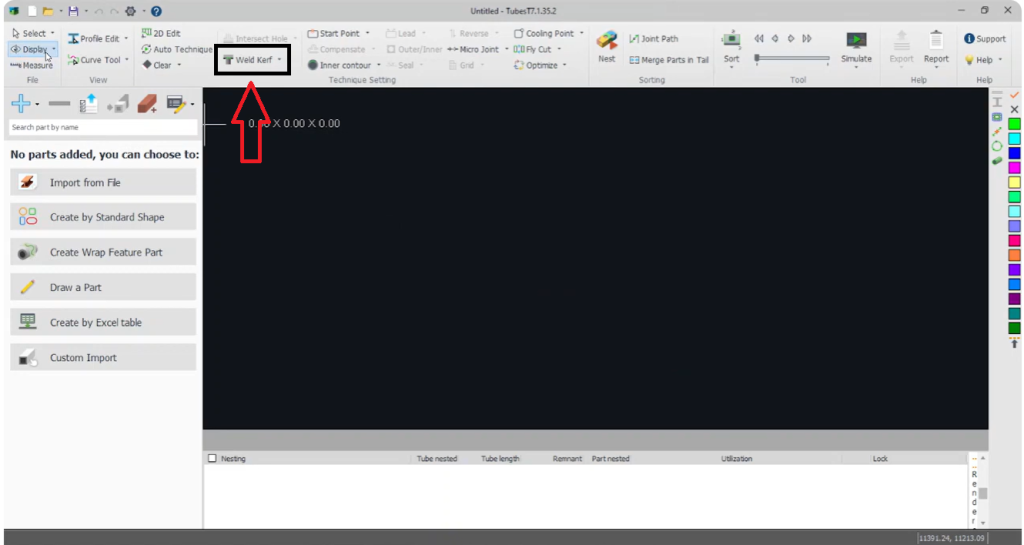
Adım 4: Referans yüzeyini seçin. Yukarıdaki üç yaklaşımdan işinize uyanı belirleyin. Genel öneri olarak kaynaklı birleşimlerde iAdım 4: Referans yüzeyini seçin. Yukarıdaki üç yaklaşımdan işinize uyanı belirleyin. Genel öneri olarak kaynaklı birleşimlerde iç yüzey referansını seçin.
Adım 5: Simülasyonu çalıştırın. Kesime başlamadan önce simülasyonla yörüngeyi kontrol edin. Aynı zamanda kesim çizgisinin başlangıç noktasına ve dönüş yönüne göz atın. Ayrıca kaynak dikişinin geleceği yeri düşünün ve başlangıç noktasını buna göre kaydırın.
Adım 6: Deneme parçası kesin. Seri üretime geçmeden önce kısa bir boru parçası kesin ve karşı boruya oturtun. Sonra boşluğu yaprak mastarla ölçün. Telafi fazla ya da az çıkarsa parametreyi 0,1 mm adımlarla düzeltin.
Pratikte Fark Yaratan Detaylar
Yazılım ayarını doğru yapsanız bile atölye koşulları sonucu etkiler. Bu yüzden telafiyi suçlamadan önce aşağıdaki noktaları kontrol edin.
Boru çapı toleransı. Standart borularda dış çapın bir toleransı vardır. Örneğin 60,3 mm olarak satın aldığınız boru gerçekte 60,8 mm çıkabilir. Yazılıma nominal değeri girerseniz kesim buna göre çıkar, oysa gerçek boru farklıdır. Kritik işlerde kumpasla gerçek çapı ölçün.
Et kalınlığı farkı. Dikişli borularda et kalınlığı çevre boyunca eşit olmayabilir. Dikiş bölgesi genellikle daha kalındır. Bu nedenle kesimde dikişin yerini bilmek, kaynak sonrası görünüm açısından önem taşır.
Borunun eğriliği. Eğri bir boru, hesap ne kadar iyi olursa olsun boşluk üretir. Bu yüzden kesimden önce boru düzlüğünü kontrol edin. Gerekirse mandren ve destek ayarlarını gözden geçirin.
Kesim genişliği (kerf). Lazer kesim yönünde yaklaşık 0,1 ile 0,3 mm arasında malzemeyi eritir. Telafi bu değeri içeriyorsa sorun yok. İçermiyorsa parça ölçüsü bu kadar küçük çıkar. Dolayısıyla deneme kesiminde bu etkiyi ayrıca gözlemleyin.
Odak konumu. Odak noktası yanlışsa kesim kenarında konikleşme oluşur ve bu, hesapladığınız geometriyi bozar. Özellikle kalın etlerde odak yüksekliğini düzenli olarak kontrol edin.
Cüruf ve kenar kalitesi. Alt kenarda kalan cüruf parçaların oturmasını engeller. Bu nedenle gaz basıncını, nozul durumunu ve hız ayarlarını buna göre düzeltin.
Kesim Parametreleri: Boşluğu Etkileyen Ayarlar
| Parametre | Etkisi | Öneri |
|---|---|---|
| Et kalınlığı değeri | Telafi miktarını belirler | Gerçek ölçüyü girin |
| Referans yüzeyi | Boşluğun iç ya da dışta kalmasını belirler | Kaynaklı işte iç yüzey |
| Kerf telafisi | Parça ölçüsünü etkiler | Deneme kesimiyle doğrulayın |
| Kesim hızı | Kenar kalitesini ve konikliği etkiler | Üretici tablosuna göre ayarlayın |
| Odak konumu | Kenar geometrisini etkiler | Düzenli kontrol edin |
Hangi Durumlarda Bevel Başlık Gerçekten Gerekir?
Yazılım telafisi çoğu iş için yeterlidir. Yine de bazı durumlarda 5 eksen kesim kaçınılmaz hâle gelir:
- 6 mm üzeri et kalınlığında, tam nüfuziyetli kaynak isteyen birleşimler
- Basınçlı sistem boruları gibi sızdırmazlık ve standart uygunluk isteyen işler
- Küçük açılı, eğimli bağlantılarda yüksek hassasiyet isteyen konstrüksiyonlar
- Kaynak ağzı açısını kesimle birlikte hazırlamak isteyen seri üretimler
Bunların dışında dekoratif ya da hafif konstrüksiyon işlerinde, hatta standart çelik yapı işlerinde, yazılım telafisi ve doğru referans seçimi ek makine yatırımı gerektirmeden işi çözer.
Sık Yapılan Hatalar
- Et kalınlığını yanlış girmek. Siparişteki değer ile elinizdeki boru farklı olabilir. Bu yüzden ölçmeden değer girmeyin.
- Her iş için aynı referans yüzeyini seçmek. Dekoratif bir iş ile taşıyıcı bir iş aynı ayarla kesilmez.
- Deneme kesimi yapmamak. Yeni bir boru boyutunda ilk parçayı mutlaka deneyin.
- Boşluğu makine hatası sanmak. Kalibrasyon aramak yerine geometriyi ve yazılım ayarını kontrol edin.
- Kaynakçıyla konuşmamak. Boşluğun iç ya da dışta kalacağına kaynak yapacak kişiyle birlikte karar verin.
Sık Sorulan Sorular
3 eksen boru lazerde kurtağzı boşluksuz kesilebilir mi?
Tam anlamıyla boşluksuz kesim için bevel başlık gerekir. Ancak 3 eksen makinede de boşluğu kaynağa uygun bir konuma taşıyabilirsiniz. İnce etlerde ise boşluk göz ardı edilebilir seviyeye iner.
Boşluk neden tam et kalınlığı kadar çıkıyor?
Işın radyal geldiği için karşı borunun dik bölgelerinde kesim yüzeyi ile karşı yüzey arasındaki mesafe et kalınlığına yaklaşır. Dik T bağlantıda bu değer en büyük seviyesine ulaşır.
Hangi referans yüzeyi daha doğru?
Kaynaklı birleşimlerde genellikle iç yüzey referansı daha iyi sonuç verir, çünkü boşluk dışta kalır ve kaynak onu doldurur. Yine de son kararı işin kaynak prosedürüne göre verin.
Telafi değerini elle değiştirebilir miyim?
Evet. Deneme kesiminden sonra ölçtüğünüz boşluğa göre değeri 0,1 mm adımlarla düzeltebilirsiniz.
Kısaca Toparlayalım
Boru lazer kurtağzı kesiminde oluşan boşluk makine arızası değildir. Işının yönü ile karşı yüzeyin eğimi bu sonucu doğurur. Bu nedenle bevel başlığı olmayan makinede boşluğu yok etmeye çalışmak yerine onu doğru yere taşıyın. TubePro’da et kalınlığı telafisini açın, referans yüzeyini işin gerçeğine göre seçin ve ilk parçayı deneme kesimiyle doğrulayın. Böylece kaynakçıya sorunsuz oturan parçalar teslim edersiniz.
Boru lazer kesim, parça tasarımı ve yazılım ayarları konusunda desteğe ihtiyacınız varsa ekibimizle iletişime geçebilirsiniz.https://www.enumlazer.com/bize-ulasin/